

Eloksallı Alüminyum Ekstrüzyonlar: Türler, Kalınlık Sınıfları ve Alaşım Seçenekleri
İki ekstrüzyon işlemi aynı vardiyada aynı kalıbı terk ediyor. Eloksal hattından eşit bir şampanya tonuyla dönülür; diğerinin bir yüzü süt renginde ve kaynak hattı boyunca daha koyu renkte geliyor. Eloksal genellikle suçu üstlenir, ancak neden daha sıklıkla yukarı yöndedir: alaşım kimyası, söndürme oranı, kalıbın durumu veya profillerin rafa oturma şekli.
Önce kısa cevap: anodize alüminyum ekstrüzyonlar kaplanmış metal değildir. Eloksallama, bir profilin dış yüzeyini alüminyumun kendisinden oluşturulan bir alüminyum oksit tabakasına dönüştürür; bu nedenle son kat ufalanmaya karşı dayanıklıdır, rengi dış mekanda tutar ve aşınma için boyanabilir, kapatılabilir veya sertleştirilebilir. Bu sonucun partiler arasında sabit tutulması, raflar tanka girmeden çok önce alınan kararlara bağlıdır.
Eloksalın Ekstrüzyon Profiline Ne Yaptığı
Tankın içinde ekstrüzyon, seyreltik asit elektrolitinde anot haline gelir. Doğru akım oksijeni yüzeye çıkarır ve burada alüminyum ile birleşerek alüminyum oksit oluşturur. Katman metalin içine doğru ve orijinal yüzeyden dışarıya doğru büyür, böylece bitmiş bir profil, her yüzde kaplama kalınlığının bir kısmı kadar ham ekstrüzyondan daha büyük ölçülür. 20 mikronluk bir kaplama, her bir tarafa kabaca 8 ila 10 mikron ekleyebilir; bu, presle geçme veya kayan bağlantı için yeterli olacaktır.
İki yapısal detay diğer her şeyi yönlendiriyor. Oluşan oksit gözeneklidir ve bu mikroskobik gözenekler şampanya, bronz, siyah veya özel bir renk üretmek için organik boyayı kabul eder. Daha sonra gözeneklerin kapatılması gerekir. Sıcak deiyonize su, nikel asetat veya soğuk nikel-florür sisteminde sızdırmazlık, boyayı içeride kilitler ve korozyon performansını geri kazandırır. Zayıf sızdırmazlık daha sonra ortaya çıkar: Laboratuarda tuz püskürtme kontrolünden geçen bir profilin açık havada bir sezon içinde rengi bozulabilir.
Eloksallı Profiller Neden Uygulanan Kaplamalardan Daha Uzun Ömürlüdür?
- Korozyon direnci: Uygun şekilde kapatılmış bir oksit tabakası kimyasal olarak stabildir ve anotlanmış 6063 ve 6061 profilleri rutin olarak birkaç yüz saatlik nötr tuz püskürtme testinden geçer.
- Darbe ve aşınma: Oksit, altındaki alüminyumdan daha serttir ve yüzeye bütünleşiktir, dolayısıyla bir boya filmi gibi çentikli bir kenardan sıyrılamaz veya pul pul dökülemez.
- Renk stabilitesi: Kaplama inorganiktir ve birçok organik kaplamanın yaptığı gibi ultraviyole maruziyet altında tebeşirlenmez.
- Dielektrik yüzey: anodik katman elektriği iletmez; bu da yüzeyin izole edilmesi gereken soket yuvalarına ve diğer elektrik profillerine uygundur.
- Bakım: yumuşak sabun, ılık su ve yumuşak bir bez, yüzeyi eski haline getirin. Ağda ve rötuş yok.
Çizimde iki takas yer alıyor. Anodik oksit termal bir bariyer olduğundan, yüzey gerçekten aşınma direncine ihtiyaç duymadığı sürece, bir ısı emicinin yalnızca ince bir Tip II katman (tipik olarak 5 ila 10 mikron) taşıması gerekir. 40 ila 50 mikronluk sert anotlama, aşınmaya çok daha iyi dayanır ancak ölçülebilir termal direnç sağlar ve keskin köşelerdeki yorulma mukavemetini azaltır. İkinci değiş-tokuş boyutsaldır: katman her yüzeyde oluştuğundan, sert anodize parçalar cömert toleranslara ve genellikle dişler ve delikler üzerinde maskelemeye ihtiyaç duyar.
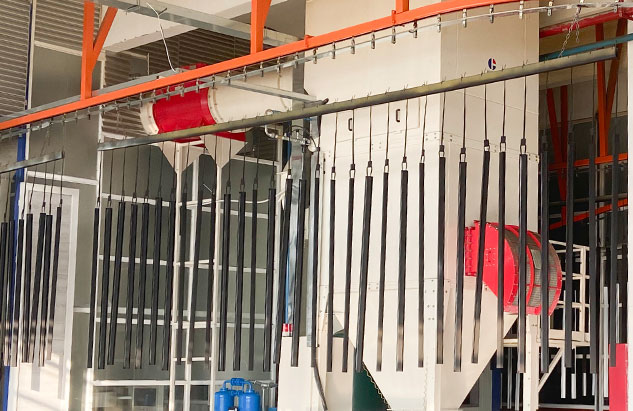 Alüminyum Alaşımlı Bileşenler için Sert Eloksal Hizmeti Zorlu otomotiv, havacılık, makine ve takım parçalarına uygun proses kontrolü, sızdırmazlık ve kalınlık seçenekleriyle aşınmaya dirençli kalın oksit katmanları için kullanın. Ürünü Görüntüle →
Tip I, Tip II ve Tip III: Tanımın Görevle Eşleştirilmesi
Çoğu spesifikasyon MIL-A-8625'e veya eşdeğer bir standarda referans verir ve tip numarası son işlemciye hangi elektrolit ve kalınlık aralığıyla çalışılacağını belirtir.
| Tanım | Elektrolit | Tipik kalınlık | Yüzey sertliği | Nereye uygun |
|---|---|---|---|---|
| Tip I, kromik asit | Kromik asit | 0,0001 ila 0,0007 inç (2,5 ila 18 mikron) | Düşük | Minimum boyut değişikliği ile yorulmaya duyarlı veya karmaşık parçalar üzerinde ince katmanlar |
| Tip II, sülfürik asit | Sülfürik asit | 0,0002 ila 0,0010 inç (5 ila 25 mikron) | Orta | Mimari, cihaz ve genel korozyon direnci ve çoğu boyalı renk için temel |
| Tip III, sert eloksal | Sülfürik asit, lower temperature | 0,0005 ila 0,0045 inç (13 ila 114 mikron), genellikle 2 mil | Yüksek, kabaca 400 ila 500 HV | Aşınmaya karşı dayanıklı olması gereken aşınma yüzeyleri, kayan bileşenler ve parçalar |
Sınıf ikinci bir boyut katıyor: Sınıf I boyanmamış, Sınıf II ise boyalı anlamına geliyor. Mimari projeler genellikle daha da ileri gider ve satın alma siparişine AA-M12C22A41 gibi bir AA tanımı yazar; bu, görünümü son işlemcinin kararına bırakmak yerine kaplama kalınlığını renk ve parlaklıkla birlikte belirler.
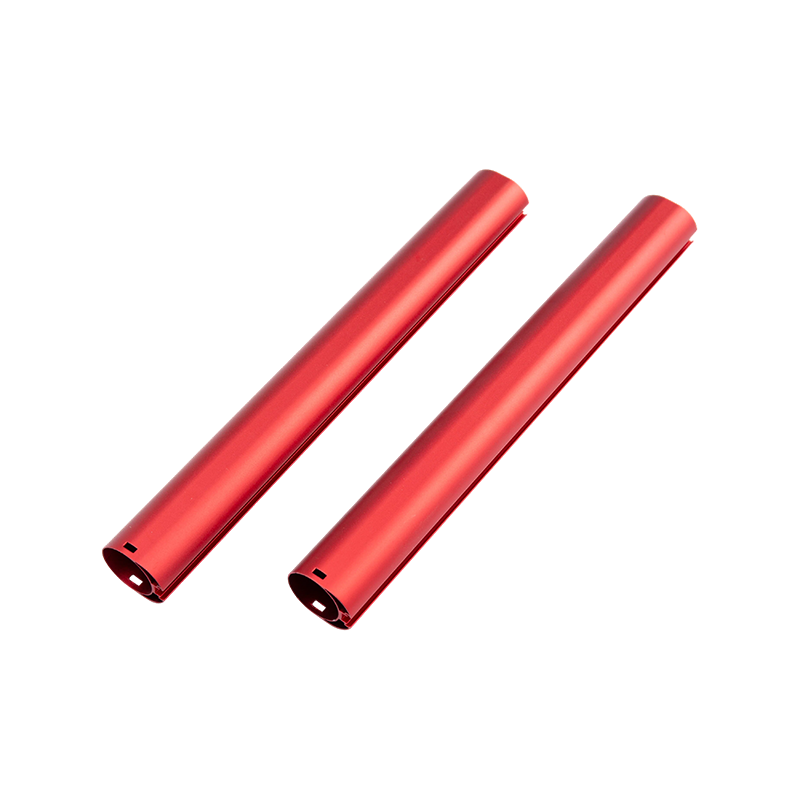
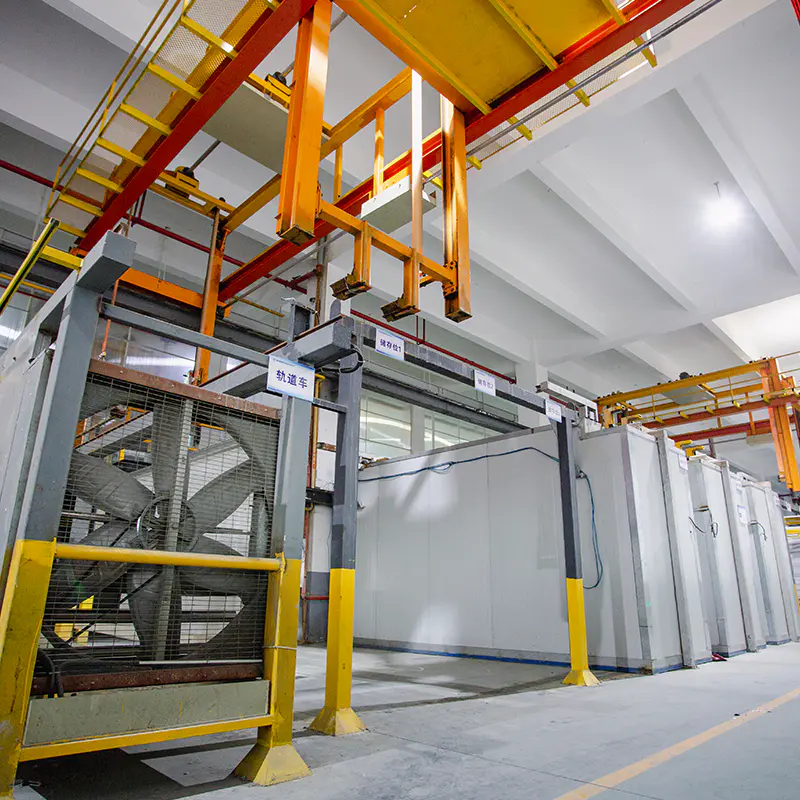 Renk ve Kalınlık Seçenekli Eloksallı Alüminyum Ekstrüzyon Profilleri Gümüş-beyaz, siyah, bronz, şampanya ve ikincil boya renkleri, çoklu eloksal kalınlık dereceleri, imalat ve mimariden elektroniğe kadar uygulamalar sunar. Ürünü Görüntüle →
Alaşım Seçimi Rengi Boyadan Önce Belirler
Eloksallama, alaşımda ne varsa güçlendirir. Bakır, demir, silikon ve manganezin tümü oksidin tonunu etkiler, böylece baskıda aynı görünen iki profil iki ton farkla tamamlanabilir.
- 6063, beygir ekstrüzyon alaşımıdır ve şeffaf veya boyalı sülfürik anotlamayı temiz bir şekilde alır.
- 6463, demir ve silikonu düşük tutarak gri yerine parlak anotlama yapar, bu nedenle dekoratif kaplama ve cihaz boncukları olarak kullanılır.
- 6061 daha güçlüdür ve iyi işlenir, ancak alaşım elementleri kaplamayı daha sıcak bir griye doğru iterek renk eşleşmesini sınırlar.
- 7xxx alaşımları anodize edilir ancak genellikle koyu renkte bitirilir ve yüksek bakırlı 2xxx alaşımları dekoratif işler için zayıf adaylardır.
İşlem geçmişi de tankta gösterilir. Düzensiz soğutma, soğuk kalıp veya düşük çıkış sıcaklığı, ekstrüzyondan sonra görünmez kalan ve anotlamadan sonra belirgin hale gelen çizgiler ve akış çizgileri bırakabilir. Bu yüzden ekstrüzyon işlemi ve alaşım seçim kılavuzu eloksal hattında bir parti reddedildikten sonra değil, yeni bir profil teklif edilmeden önce okunmaya değer.
Gruplarda Renk ve Kalınlığın Sabit Tutulması
Tutarlılık bir sözden ziyade süreç disiplinidir. İşin çoğunu üç kontrol yapıyor.
- Her çalışmayı aynı ışık altında değerlendirmek için kullanılan, güneş ışığından ve kullanımdan uzakta saklanan fiziksel bir ana numune. Bir D65 görüntüleme kabini ve bir vitrin aynı fikirde olmayacaktır ve önemli olan kabindir.
- Genellikle ilk parti gönderilmeden önce yazılı olarak kabul edilen Delta E limiti olarak yazılan sayısal bir renk toleransı.
- Her yük için banyo kimyası, boya konsantrasyonu, sıcaklık ve daldırma süresinin kaydedildiği boya partisi kontrolü; böylece bir sapma tahmin edilmek yerine takip edilebilir.
Raf işaretleri de önceden bir kararı hak ediyor. Rafın profile temas ettiği yerden akım akmadığı için her temas noktası çıplak alüminyum bırakır. Asansör kabin panellerinde veya duş kabini profillerinde bu işaretler gizli yüzeylere, iç dönüşlere veya kesici uçlara planlanmalıdır. Sızdırmazlık işleminden sonra görünür bir yüzde raf işareti bulmak tüm partiye mal olur.
Eloksal Ekstrüzyonların Gerçek İş Yaptığı Yer
Eloksallı profiller, görünüm ve dayanıklılığın birlikte değerlendirildiği her yerde yerini alır.
- Asansör kabini ve boşluk profilleri: Yoğun trafikli kabinler, temizlik kimyasallarına ve sürtünmeden sürekli el temasına dayanıklı yüzeylere ihtiyaç duyar.
- Isı emiciler: LED ve güç elektroniği muhafazaları, kontrollü termal ceza ile korozyona karşı koruma sağlamak için anodize ısı emici profilleri kullanır.
- Isıtıcılar ve vakum tüpleri: Yüksek servis sıcaklıkları, polimer kaplama üzerinde stabil bir oksit tabakasını tercih eder.
- Mutfak eşyaları: mat eloksallı profiller çizilmeye karşı dayanıklıdır ve boyalı alternatiflere göre daha yüksek sıcaklıklara dayanıklıdır.
- Duş kabinleri, havlu askıları ve prizler: Renkli eloksal banyo armatürlerini kaplar, hassas ekstrüzyon ise priz profillerinin boyutsal olarak sıkı kalmasını sağlar.
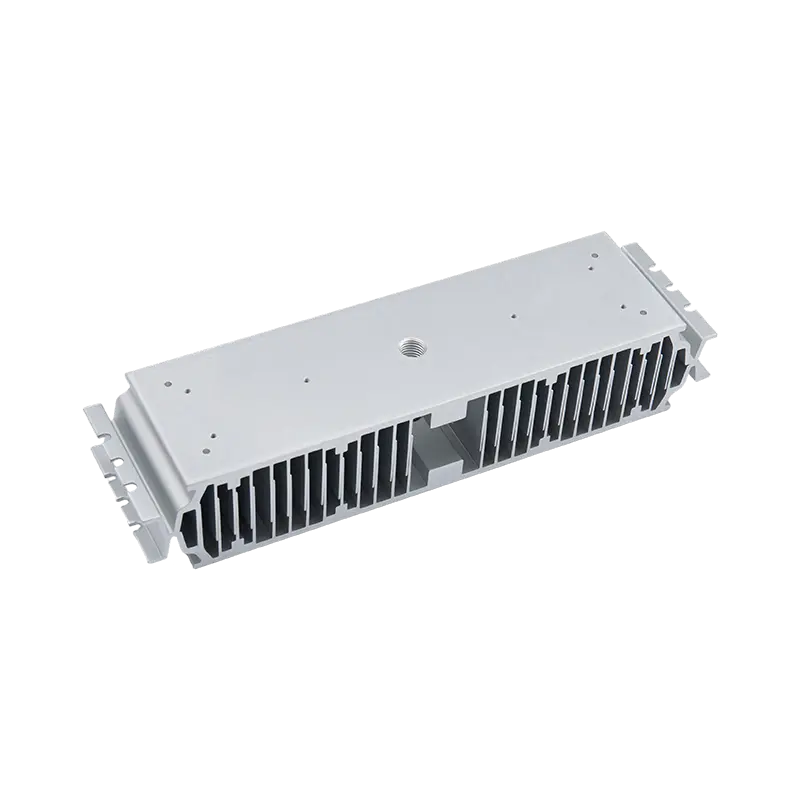
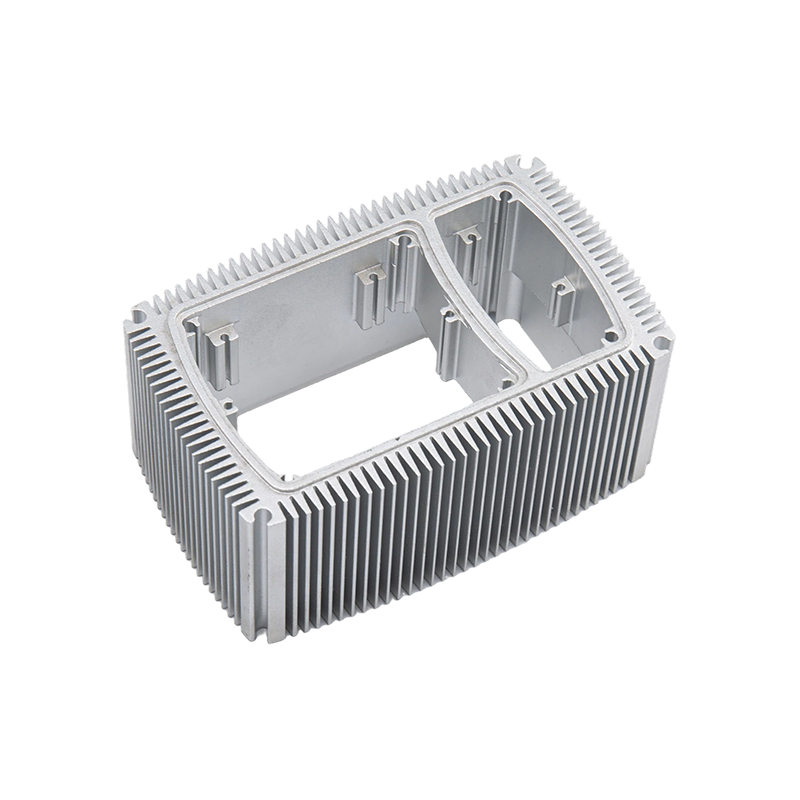
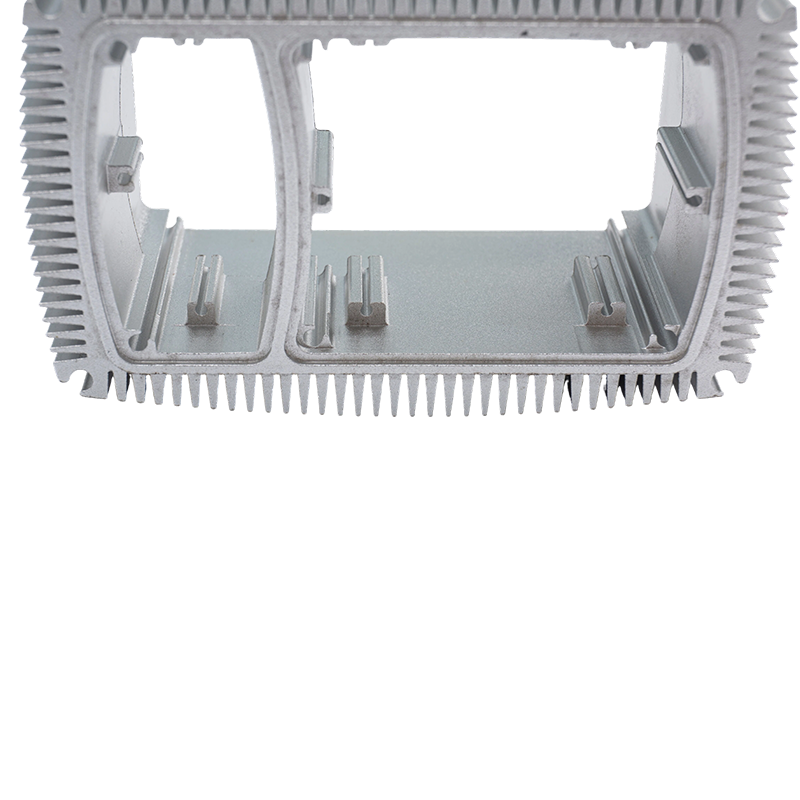 Yüksek Isı İletkenliği Eloksallı Alüminyum Isı Emici Profilleri Bu liste, incelenecek özellikler, parametreler ve şirket profili bölümleriyle birlikte alıcının talebi için eloksallı alüminyum ısı emici profilini sunar. Ürünü Görüntüle →
Sipariş Yayınlanmadan Önce Bir Tedarik Kontrol Listesi
- Sadece "alüminyum" değil, alaşımı ve temperini adlandırın. 6063-T5 ve 6061-T6 farklı renklere anotlanır ve farklı şekilde işlenir.
- Eloksal tipini, sınıfını ve kalınlık aralığını standarda göre belirtin; örneğin Tip II, Sınıf II, 0,0004 ila 0,0007 inç.
- Fotoğraf veya yazılı açıklama yerine fiziksel bir renk ana şablonu ve Delta E limiti ekleyin.
- İşleme sırasına karar verin. Eloksal işleminden sonra kesme veya kılavuz çekme, çıplak metali açığa çıkarır; Eloksallamadan önce maskeleme maliyeti artırır ancak temiz bir görünüm sağlar.
- Korozyon testi yöntemini ve saatlerini, genellikle nötr tuz spreyini ASTM B117'ye göre ayarlayın.
- Kozmetik yüzeylerde raf konumlarını ve kabul edilebilir maksimum temas işaretini işaretleyin ve her birleşme yüzeyinde boyutsal büyümeye izin verin.
Bu altı noktayı kapsayan bir spesifikasyon bir anlaşmazlıkta geçerli olur, çünkü her biri tartışılmak yerine ölçülebilir.
Eloksal Yüzeylerin Zarar Vermeden Temizlenmesi
Hafif bulaşık deterjanı, ılık su ve yumuşak bir bez neredeyse her durumun üstesinden gelir. Alkali temizleyicilerden, amonyak bazlı cam spreylerinden, ağartıcılardan ve aşındırıcı pedlerden kaçının çünkü güçlü alkali, yalıtılmış okside saldırır ve cilayı kalıcı olarak matlaştırır. Açık havada, tuzu ve inşaat tozunu yüzeye sürmek yerine durulayın. Eloksallı profiller hiçbir zaman cilaya ihtiyaç duymaz ve yeniden boyama, bakım rutinlerinin bir parçası değildir.
Eloksallı alüminyum ekstrüzyonlar, kaplamanın bir renk örneğinden ziyade bir mühendislik gereksinimi olarak belirtildiği durumlarda en iyi sonucu verir. Alaşım, tip, kalınlık, sızdırmazlık ve raflamanın tümü son parça üzerinde parmak izi bırakır ve bunların her biri üretim başlamadan önce çizime yazılabilir.
Yindu Aluminium, 1985'ten bu yana Nanxun, Zhejiang'da alüminyum profilleri ekstrüde ediyor ve bitiriyor; yılda yaklaşık 10.000 ton profil kapasitesiyle tek bir çatı altında eloksal, sert eloksal, toz kaplama, PVDF kaplama ve CNC işleme işletiyor. Bir çizim zaten belirli bir alaşım ve anotlama sınıfı gerektiriyorsa bir sonraki adım, ekstrüzyon ve bitirme rotasını doğrulamaktır ve alüminyum profil yelpazemiz asansörler, ısıtıcılar, mutfak eşyaları ve banyo armatürleri için kendi bünyemizde ürettiğimiz standart şekilleri listeler.
Önceki yazı
Önceki makale yok
Sonraki Yazı
Alüminyum Pencere Çerçevesi Profili: Alıcılar için Alaşım, Kaplama ve Tolerans Kılavuzu
Adres
No. 18, Endüstri Parkı, Yanghua Köyü, Nanxun Kasabası, Nanxun Bölgesi, Huzhou Şehri, Zhejiang Eyaleti, Çin
Hızlı Menü
Haber bültenine abone olun
Telif hakkı © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Özel Alüminyum Ekstrüzyon Üreticileri

