

Alüminyum Ekstrüzyon Profilleri: Proses, Alaşımlar ve Tasarım Kılavuzu
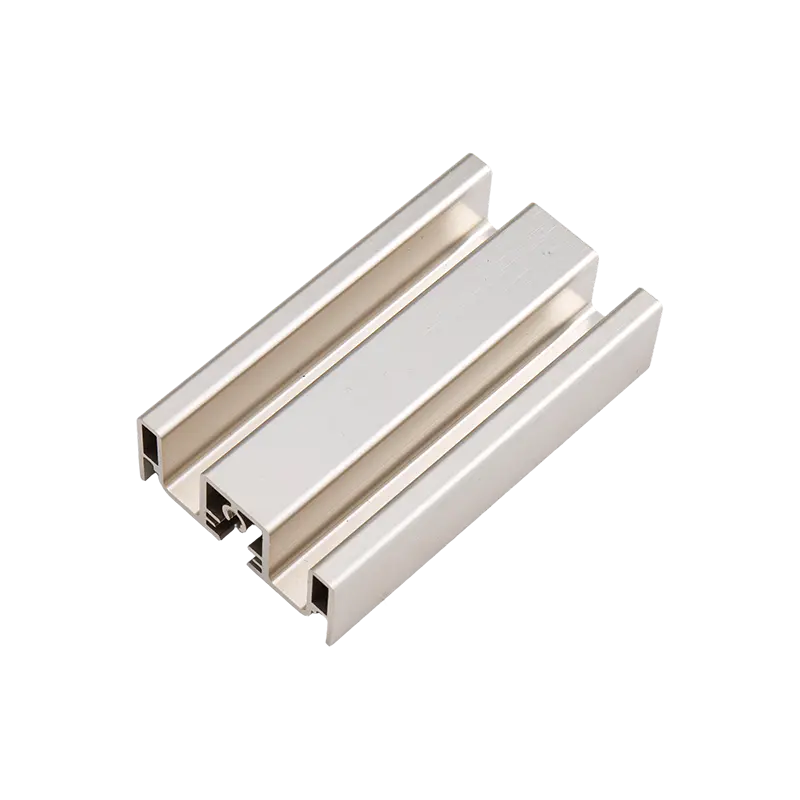
Alüminyum ekstrüzyon profilleri ısıtılmış alüminyum kütüğün özel bir çelik kalıptan geçirilmesiyle oluşturulan, neredeyse sınırsız kesitsel tasarım özgürlüğünü, çeliğin yaklaşık üçte biri kadar bir güç-ağırlık oranını ve tipik olarak 3.000 doların altındaki alet maliyetlerini birleştiren net şekle yakın bileşenlerdir. Bu kombinasyon, yılda 27 milyon tonu aşan küresel üretimle ekstrüzyonu yüksek hacimli doğrusal metal parçalar için en ekonomik yol haline getiriyor.
Pencere çerçeveleri ve soğutuculardan EV akü tepsilerine kadar ekstrüde profiller neredeyse her sektöre hitap ediyor. Bu kılavuz, bir profilin maliyetini ve kalitesini belirleyen beş faktörü ayrıntılı olarak ele almaktadır: üretim süreci, alaşım seçimi, tasarım kuralları, tolerans standartları ve yüzey bitirme işlemleri.
Alüminyum Ekstrüzyon Prosesi Nasıl Çalışır?
Alüminyum profillerin %90'ından fazlası, bir koçun kütüğü metalin kalıptan aktığı yönde ittiği doğrudan ekstrüzyonla üretilir. Tam bir üretim hattı şu sırayı takip eder:
- Kütük ısıtma — 6063 serisi kütükler kesilir ve ısıtılır 420–480°C , akacak kadar yumuşak ama asla erimez.
- Kalıp hazırlığı — H13 takım çeliği kalıbı, termal şoku önlemek ve eşit metal akışı sağlamak için yaklaşık 450–500°C'ye önceden ısıtılır.
- Ekstrüzyon — hidrolik bir şahmerdan uygulanır 1.500–15.000 ton kuvvet , alaşıma ve geometriye bağlı olarak metali kalıp açıklığından 3–180 m/dak hızla iter.
- Söndürme - metalurjik yapıdaki çıkış kilitlerinde kontrollü hava veya su soğutması; 6061, T6 özelliklerine ulaşmak için su ile söndürülmesini gerektirir.
- Esnetme — profiller gerilir %1–3 onları düzeltmek ve iç stresi azaltmak için.
- Kesme ve yaşlandırma — profiller uzunlamasına kesilir ve yapay olarak yaşlandırılır: T5 temperleri yaklaşık 180°C'de 4-6 saat pişirilir, T6 ise eskitmeden önce 530°C'ye yakın bir çözelti işlemi ekler.
Doğru Alaşımı Seçmek: 6063 vs 6061 vs 6005A
6063, mimari profillerin yaklaşık %80'ini oluşturur Mükemmel yüzey kalitesi ve ekstrüde edilebilirliği sayesinde 6061, daha yüksek mukavemet gerektiren yapısal parçalar için varsayılandır. En yaygın ekstrüzyon alaşımları aşağıdaki şekilde karşılaştırılır:
| Alaşım ve Temperleme | Çekme Dayanımı (MPa) | Akma Dayanımı (MPa) | Uzama (%) | Tipik Uygulamalar |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Pencere çerçeveleri, kaplamalar, LED ısı emiciler |
| 6063-T6 | 205 | 170 | 10 | Dekoratif profiller, mobilya boruları |
| 6061-T6 | 310 | 276 | 8 | Yapısal çerçeveler, otomotiv, denizcilik |
| 6005A-T6 | 260 | 215 | 9 | Kamyon gövdeleri, merdivenler, raylı araçlar |
| 6082-T6 | 310 | 260 | 8 | Köprüler, vinçler, Avrupa yapısal işleri |
Seçimi genellikle iki ek faktör belirler: termal iletkenlik ve dayanım tavanı. 6063 ısıyı kabaca 200 W/m·K'de iletirken, 6061 için yaklaşık 167 W/m·K'dir LED ve CPU ısı emicilerinin neredeyse her zaman 6063 olmasının nedeni budur. Yükler 6061'in kaldırabileceği sınırı aştığında, 7075 (572 MPa gerilme) mevcuttur ancak nadiren ekstrüde edilir; oluşturulması zordur ve maliyeti 2-3 kat daha fazladır, bu nedenle çoğu tasarımcı alaşımları değiştirmek yerine bölümü kalınlaştırır.

Maliyet ve Kaliteyi Kontrol Eden Tasarım Kuralları
Ekstrüzyon kalıbı elastik bir alet gibi davranır: profilinizin her geometrik özelliği metalin nasıl aktığını ve kalıbın ne kadar süre hayatta kalacağını değiştirir. Ucuz bir profil ile pahalı bir profil arasındaki maliyet farkının çoğunu dört kural belirler.
Duvar Kalınlığı
Pratik minimum duvar: 6063 için yaklaşık 1,0 mm ve 6061 için yaklaşık 1,5 mm, ancak 1,2 mm'nin altındaki duvarlar hurda oranlarını ve kalıp sapması riskini artırır. Hammadde genellikle parça maliyetinin %60-75'ini temsil ettiğinden, kritik olmayan bir duvardan 0,5 mm'nin çıkarılması çoğu zaman mevcut en etkili maliyet azaltma adımıdır.
Çevreleyen Daire ve Pres Boyutu
Her profil, kalıbı çevreleyen dairenin içine sığmalıdır ve daire çapı, siparişinizin hangi preste ve dolayısıyla hangi fiyat kademesinde çalışacağını belirler:
| Kütük Çapı | Tipik Baskı Gücü | Maksimum Çevreleyen Daire |
|---|---|---|
| 6 inç (152 mm) | 1.500–1.800 ton | ~125mm |
| 7 inç (178 mm) | 2.000–2.500 ton | ~165mm |
| 9 inç (229 mm) | 3.000–3.500 ton | ~230mm |
| 12 inç (305 mm) | 5.000 ton ve üzeri | ~320mm |
Daireyi kabaca 165 mm'nin altında tutmak, profili ortak bir 7 inçlik preste tutar ve daha büyük preslerin uyguladığı ek ücreti önler.
Geometri Dengesi ve Kalıp Dostu Özellikler
- Kesitleri mümkün olduğu kadar simetrik tutun; asimetrik profiller kalıp çıkışında eğilir ve bükülür, böylece düzeltme işi ve hurda eklenir.
- Yuva derinliğini yuva genişliğinin yaklaşık 3 katı kadar sınırlayın; daha derin, daha ince "diller" basınç altında sapar ve boyutsal değişikliğe neden olur.
- Gerilim konsantrasyonunu azaltmak, metal akışını iyileştirmek ve kalıp ömrünü uzatmak için en az 0,5 mm'lik köşe yarıçapları ekleyin.
- İçi boş bölümler, lomboz kalıpları gerektirir ve her zaman kaynak dikişleri üretir; dikişleri yüksek gerilimli veya görünür yüzeylerden uzağa konumlandırın.
Boyutsal Toleranslar ve Standartlar
Tolerans sınıfı, bir çizimde en sık aşırı belirtilen ve fazla ücret ödenen öğelerden biridir. Standart toleranslar çoğu yapısal ve mimari işi kapsar; Hassasiyet sınıfları eşleşen parçalar ve mekanik montajlar için ayrılmalıdır.
| Standart | Bölge | Tipik Tolerans (Boyut ≤ 30 mm) | Tipik Kullanım |
|---|---|---|---|
| EN 12020-2 | Avrupa | ±0,10 mm | Hassas düzenekler, kayan ve eşleşen parçalar |
| EN 755-9 | Avrupa | ±0,20 mm | Genel yapısal ve mimari profiller |
| ASTM B221 | Kuzey Amerika | ±0,15–0,25 mm | Yapısal, mimari ve denizcilik işleri |
| GB/T 5237 | Çin | ±0,15 mm (yüksek dereceli) | Mimari profilleri dışa aktar |
Kesit boyutlarının ötesinde, belirtin doğruluk (tipik olarak metre başına 1-2 mm) Bu form toleransları EN 755-9 ve EN 12020-2 kapsamında ayrı ayrı kontrol edildiğinden uzun veya geniş profiller için , büküm ve düzlük.

Yüzey Kaplamaları ve Takasları
Freze cilası serbesttir ve gizli yapısal parçalar için yeterlidir, ancak çoğu profil işlevsel veya dekoratif bir kaplamaya sahiptir. Seçim esas olarak korozyon direncini, renk seçeneklerini ve maliyeti etkiler:
- Eloksal — 300–500 HV yüzey sertliğine sahip 5–25 μm'lik bir oksit tabakası oluşturur; Isı emiciler, kaplamalar ve deniz parçaları için standarttır ve metalik görünümü korur.
- Toz kaplama — 200 RAL renkte 60–120 μm polimer film uygular; Qualicoat Sınıf 2 sistemleri dış mekanda 10 yıl süreyle geçerli olan mimari varsayılandır.
- Elektroforetik kaplama (e-kaplama) — genellikle anodizasyonla birlikte mükemmel bir homojenliğe sahip 15–35 μm şeffaf bir film biriktirir.
- PVDF kaplama — Giydirme cepheler ve sahil cepheleri için özel olarak tasarlanmış, 20 yıllık hava koşullarına dayanıklılık özelliğine sahip 25–40 μm'lik bir floropolimer sistemi.
- Ahşap damarlı süblimasyon — ahşap desenleri dekoratif iç profiller için toz kaplı bir tabana aktarır.
Eloksal ve toz kaplamanın her biri tipik olarak Parça maliyetine göre %10–25 film kalınlığına ve rengine bağlı olarak bu aralığın en üstünde parlak daldırmalı ve metalik anodize kaplamalar bulunur.
Uygulamalar ve Dört Maliyet Etkeni
Ekstrüde profillere olan talep beş büyük pazarda yoğunlaşıyor:
- İnşaat ve inşaat — küresel hacmin yaklaşık %30'u: pencere ve kapı çerçeveleri, perde duvarları, korkuluklar.
- Ulaşım — yaklaşık %25: EV akü tepsileri, tampon kirişleri ve vagon gövdeleri, çoğunlukla 6061 ve 6005A'da.
- Elektronik ve termal yönetim — 6063'ün 200 W/m·K iletkenliğinden yararlanan LED armatürler ve CPU ısı emicileri.
- Güneş enerjisi — PV modüllerinin çoğu için 6063-T5 çerçeveler ve montaj rayları.
- Endüstriyel otomasyon — Makine korumaları, konveyörler ve iş istasyonları için T kanallı çerçeve sistemleri (4040, 4080, 8080 serisi).
Bir Profilin Fiyatını Ne Belirler?
- Hammadde — LME alüminyum fiyatı artı bölgesel prim tipik olarak şunu temsil eder: Toplam parça maliyetinin %60-75'i bu nedenle profil fiyatlandırması metal piyasalarını yakından takip ediyor.
- Dönüşüm karmaşıklığı — ince duvarlar, içi boş bölümler ve dar toleranslar, ekstrüzyon ve eskitme maliyetlerini, tipik olarak kg başına 0,5-1,5 ABD doları kadar artırır.
- Takımlama — H13 çelik kalıbın tek seferlik maliyeti 800-3.000 ABD dolarıdır ve genellikle 100 tondan fazla üretime dayanır, dolayısıyla parça başına kalıp maliyeti hacim açısından ihmal edilebilir hale gelir.
- Bitiş ve sipariş miktarı — yüzey işlemi %10-25 ekler ve çoğu fabrika, profil başına minimum siparişleri 300-500 kg olarak belirler.
Çoğu proje için, varsayılan spesifikasyon, standart EN 755-9 veya ASTM B221 toleranslarına ve anodize veya toz kaplamalı kaplamaya sahip 6063-T5'tir ; yalnızca yapısal yükler gerektirdiğinde 6061-T6'ya geçin ve yalnızca diğer bileşenlerle gerçekten eşleşen yüzeylerdeki hassas toleranslar için ödeme yapın. Duvar kalınlığını, çevreleyici daireyi ve simetriyi doğrudan çizim üzerinde elde edin; ekstrüzyon, herhangi bir metal şekillendirme işleminde metre başına en düşük maliyeti sağlayacaktır.
Önceki yazı
CNC Alüminyum Ekstrüzyon: Proses, Maliyet ve İşleme Kılavuzu
Sonraki Yazı
Sonraki makale yok
Adres
No. 18, Endüstri Parkı, Yanghua Köyü, Nanxun Kasabası, Nanxun Bölgesi, Huzhou Şehri, Zhejiang Eyaleti, Çin
Hızlı Menü
Haber bültenine abone olun
Telif hakkı © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Özel Alüminyum Ekstrüzyon Üreticileri

