

Alüminyum Ekstrüzyon için CNC İşleme: Hassasiyet ve Proses Kılavuzu
CNC İşleme Alüminyum Ekstrüzyonlarının Temel Avantajları
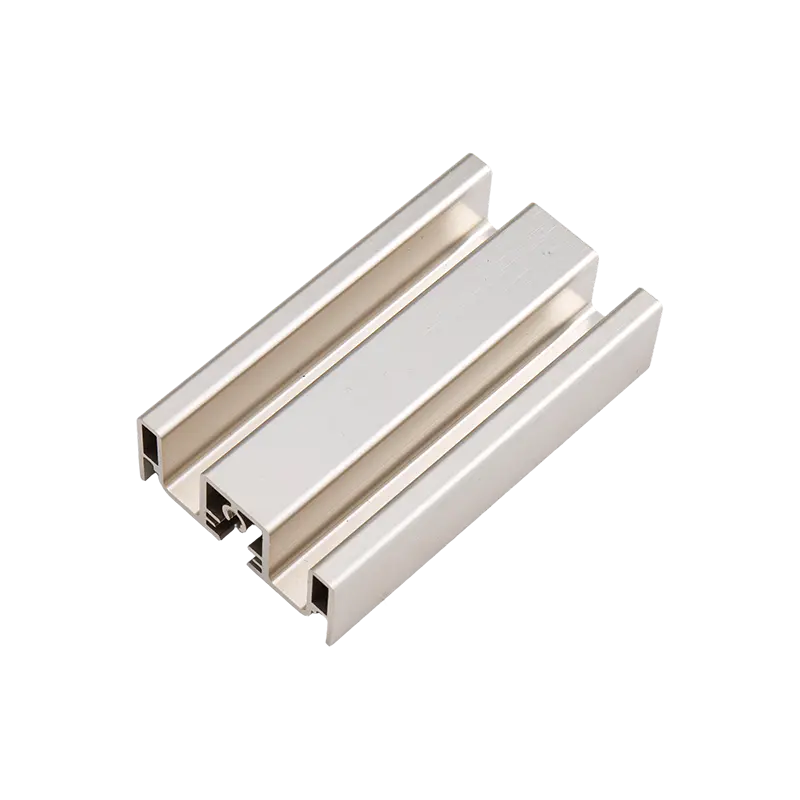
CNC işleme, standart alüminyum ekstrüzyonları yüksek hassasiyetli fonksiyonel bileşenlere dönüştürmek için kesin ikincil işlemdir. ±0,005 inç (±0,127 mm) kadar sıkı boyut toleransları Bu ekstrüzyonun tek başına başaramayacağı bir şeydir. Ekstrüzyon etkili, ağa yakın bir şekil sağlarken, frezeleme, delme ve kılavuz çekme gibi CNC işlemleri, karmaşık özellikler eklemek, montaj uyumunu sağlamak ve kritik mühendislik özelliklerini karşılamak için gereklidir.
Kombinasyon, ekstrüzyonun düşük malzeme israfını eksilmeli imalatın geometrik özgürlüğünden yararlanır. Yüksek hacimli üretim çalışmaları için 1.000 adet Bu hibrit yaklaşım tipik olarak toplam parça maliyetini şu oranda azaltır: %30 ila %50 Katı kütüğün işlenmesiyle karşılaştırıldığında, bunun temel nedeni daha kısa döngü süreleri ve daha düşük hammadde giderleridir.
Ekstrüzyon İşleme için Optimum Alüminyum Alaşımları
İşlenebilirlik ekstrüzyon kaliteleri arasında önemli ölçüde farklılık gösterdiğinden doğru alaşımın seçilmesi kritik öneme sahiptir. Yanlış seçim, kötü yüzey kalitesine, aşırı takım aşınmasına veya maliyetli ikincil çapak alma gerektiren çapak oluşumuna yol açabilir.
| Alaşım | İşlenebilirlik Derecelendirmesi | Birincil Özellikler | En İyi Uygulama |
|---|---|---|---|
| 6061-T6 | iyi | Çok yönlü, kaynaklanabilir, korozyona dayanıklı | Genel yapısal çerçeveler, braketler |
| 6063-T5/T6 | İyiden Adil | Üstün yüzey kalitesi, daha yumuşak | Mimari kaplama, ısı emiciler |
| 2011-T3 | Mükemmel | Serbest işleme, küçük talaşlar üretir | Yüksek hızlı vida makinesi parçaları |
| 7075-T6 | iyi | Ultra yüksek mukavemetli, havacılık sınıfı | Ağır yük yapısal bileşenleri |
Neden 6061-T6 Endüstri Standardı Olarak Kalıyor?
Özel alternatiflere rağmen, 6061-T6, işlenmiş ekstrüzyon projelerinin %70'inden fazlasını oluşturur Dengeli özellikleri nedeniyle. Öngörülebilir talaş oluşumunu ve anotlamaya karşı mükemmel tepkiyi korurken çoğu endüstriyel uygulama için yeterli güç sunar. Mukavemetten ziyade saf işleme hızına öncelik veren atölyeler için 2011, ilerleme hızlarına izin veriyor %20 daha yüksek 6061'den daha iyidir, ancak kaynaklanabilirliği yoktur ve korozyon direnci daha düşüktür.
İnce Duvarlı Profiller için Kritik Fikstürleme Stratejileri
Alüminyum ekstrüzyonlar, ince duvarları ve açık profilleri nedeniyle CNC işleme sırasında doğal olarak sapmaya ve titreşime eğilimlidir. Uygun olmayan bağlama, boyutsal yanlışlığın ve çatlama izlerinin başlıca nedenidir. Başarılı işleme, genel mengeneler yerine özel fikstür tasarımı gerektirir.
- İç içe Fikstürler: Ekstrüzyonun dış profiline uygun özel olarak işlenmiş yumuşak çeneler veya alt plakalar ezilmeyi önler ve sıkma kuvvetini tüm uzunluk boyunca eşit olarak dağıtır.
- İç Mandreller: İçi boş profiller için, destekleyici bir mandrel veya genişleyen iç kelepçenin yerleştirilmesi, yanal kesme kuvvetleri uygulandığında duvarın çökmesini önler.
- Vakum Aynaları: Mekanik kelepçelerin takım yollarını tıkadığı düz yüzlü ekstrüzyonlar için idealdir; Geniş yüzey alanlarını bozulmadan tutmak için etkilidir.
- Son Destekler: Harmonik titreşimi ortadan kaldırmak için her zaman uzun ekstrüzyonların her iki ucunu da destekleyin; desteklenmeyen aralıkların aşılması 12 inç gevezelik riskini önemli ölçüde artırır.
İşleme Maliyetlerini Düşürmeye Yönelik Tasarım Yönergeleri
Maliyet verimliliği Alüminyum ekstrüzyon için CNC işleme Tasarım aşamasında belirlenir. CAD modelinde yapılacak küçük değişiklikler döngü süresini önemli ölçüde azaltabilir ve gereksiz kurulumları ortadan kaldırabilir.
Delik Boyutlarını ve Derinliklerini Standartlaştırın
Her benzersiz delik çapı, ayrı bir takım değişikliği ve kurulum doğrulaması gerektirir. Tasarımları sınırlamak 3-4 standart matkap boyutu parça başına işleme süresini %15 oranında azaltabilir. Ayrıca, en boy oranlarının aşağıdakileri aştığı derin deliklerden kaçının: 10:1 ; bunlar özel gagalama delme döngüleri ve tabanca matkapları gerektirir, bu da maliyeti katlanarak artırır.
Unsurları Ekstrüzyon Yönüyle Hizala
Mümkün olduğunda, işlenmiş unsurları ekstrüzyon eksenine paralel veya dik olarak yönlendirin. Bu, birden fazla parçanın tek bir doğrusal dizide sabitlenmesine ve tek bir sürekli program çalışmasında işlenmesine olanak tanır. Döner eksenler veya özel açılı plakalar gerektiren açılı özellikler Kurulum başına 50-150$ Fikstürleme ve programlama ek yükünde.
Gerçekçi Toleransları Belirtin
İşlevsel birleşme yüzeylerine yalnızca sıkı toleranslar uygulayın. Standart bir ekstrüzyon toleransı ±0,010 inç ; kritik olmayan özelliklerde ±0,001 inç belirtmek, daha yavaş ilerlemeyi, ek incelemeyi ve potansiyel olarak EDM veya taşlama işlemlerini zorunlu kılar. Hassas toleransları yalnızca yatak yuvaları, pim delikleri ve sızdırmazlık yüzeyleri için ayırın.

Yüzey İşlemi ve İşlem Sonrası Hususlar
İşlenmiş alüminyum ekstrüzyonların son yüzey kalitesi hem kesme parametrelerine hem de sonraki bitirme işlemlerine bağlıdır. Bu ilişkinin anlaşılması maliyetli yeniden çalışmayı önler ve estetik tutarlılık sağlar.
- Kesim Parametreleri: Alüminyum için özel olarak tasarlanmış, yüksek eğim açılarına ve cilalı kanallara sahip keskin karbür parmak frezeler kullanın. Koşuyor 12.000 devir/dakika uygun talaş yükü ile makinede işlenmiş ayna benzeri bir yüzey elde edilir (Ra 32 µinç veya daha iyisi).
- Eloksal Hazırlığı: Tip II veya Tip III eloksal gerekiyorsa, işlemeden önce agresif kumlamadan kaçının. İşlenmiş yüzeyler temiz bırakılmalıdır; Eloksallama alet izlerini kopyalayacağından, istenilen bitişi kesim sonrasında değil, kesim sırasında elde edersiniz.
- Çapak Yönetimi: Kenar işleme gereksinimlerini açıkça belirtin. Tamburlu çapak alma basit geometrilerde işe yarar ancak kritik kenarları yuvarlayabilir; elle çapak alma keskin köşeleri korur ancak işçilik maliyetini artırır. Termal çapak alma, manuel aletlerle erişilemeyen karmaşık iç geçişler için idealdir.
- Toz Kaplama: Kaplamadan önce hassas işlenmiş tüm delikleri ve yüzeyleri maskeleyin. Toz kaplama kalınlığı tipik olarak 0,002-0,004 inç son montaj uyumunu korumak için ön kaplama işleme boyutlarında hesaba katılması gereken taraf başına.
Önceki yazı
Alüminyum Ekstrüzyona Toz Boya Yapabilir misiniz? Süreç ve Hazırlık Kılavuzu
Sonraki Yazı
PVDF Kaplama Alüminyum Ekstrüzyon Profilleri: Dayanıklılık ve Faydalar
Adres
No. 18, Endüstri Parkı, Yanghua Köyü, Nanxun Kasabası, Nanxun Bölgesi, Huzhou Şehri, Zhejiang Eyaleti, Çin
Hızlı Menü
Haber bültenine abone olun
Telif hakkı © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Özel Alüminyum Ekstrüzyon Üreticileri

